Gatunek i twardość
Podaj gatunek stali i twardość powierzchni w miejscu chwytu. Dla wykonania H producent podaje maks. 55 HRC oraz zastosowanie do Hardox 400 i 500. Powierzchnia musi umożliwiać prawidłowe zagłębienie zębów.

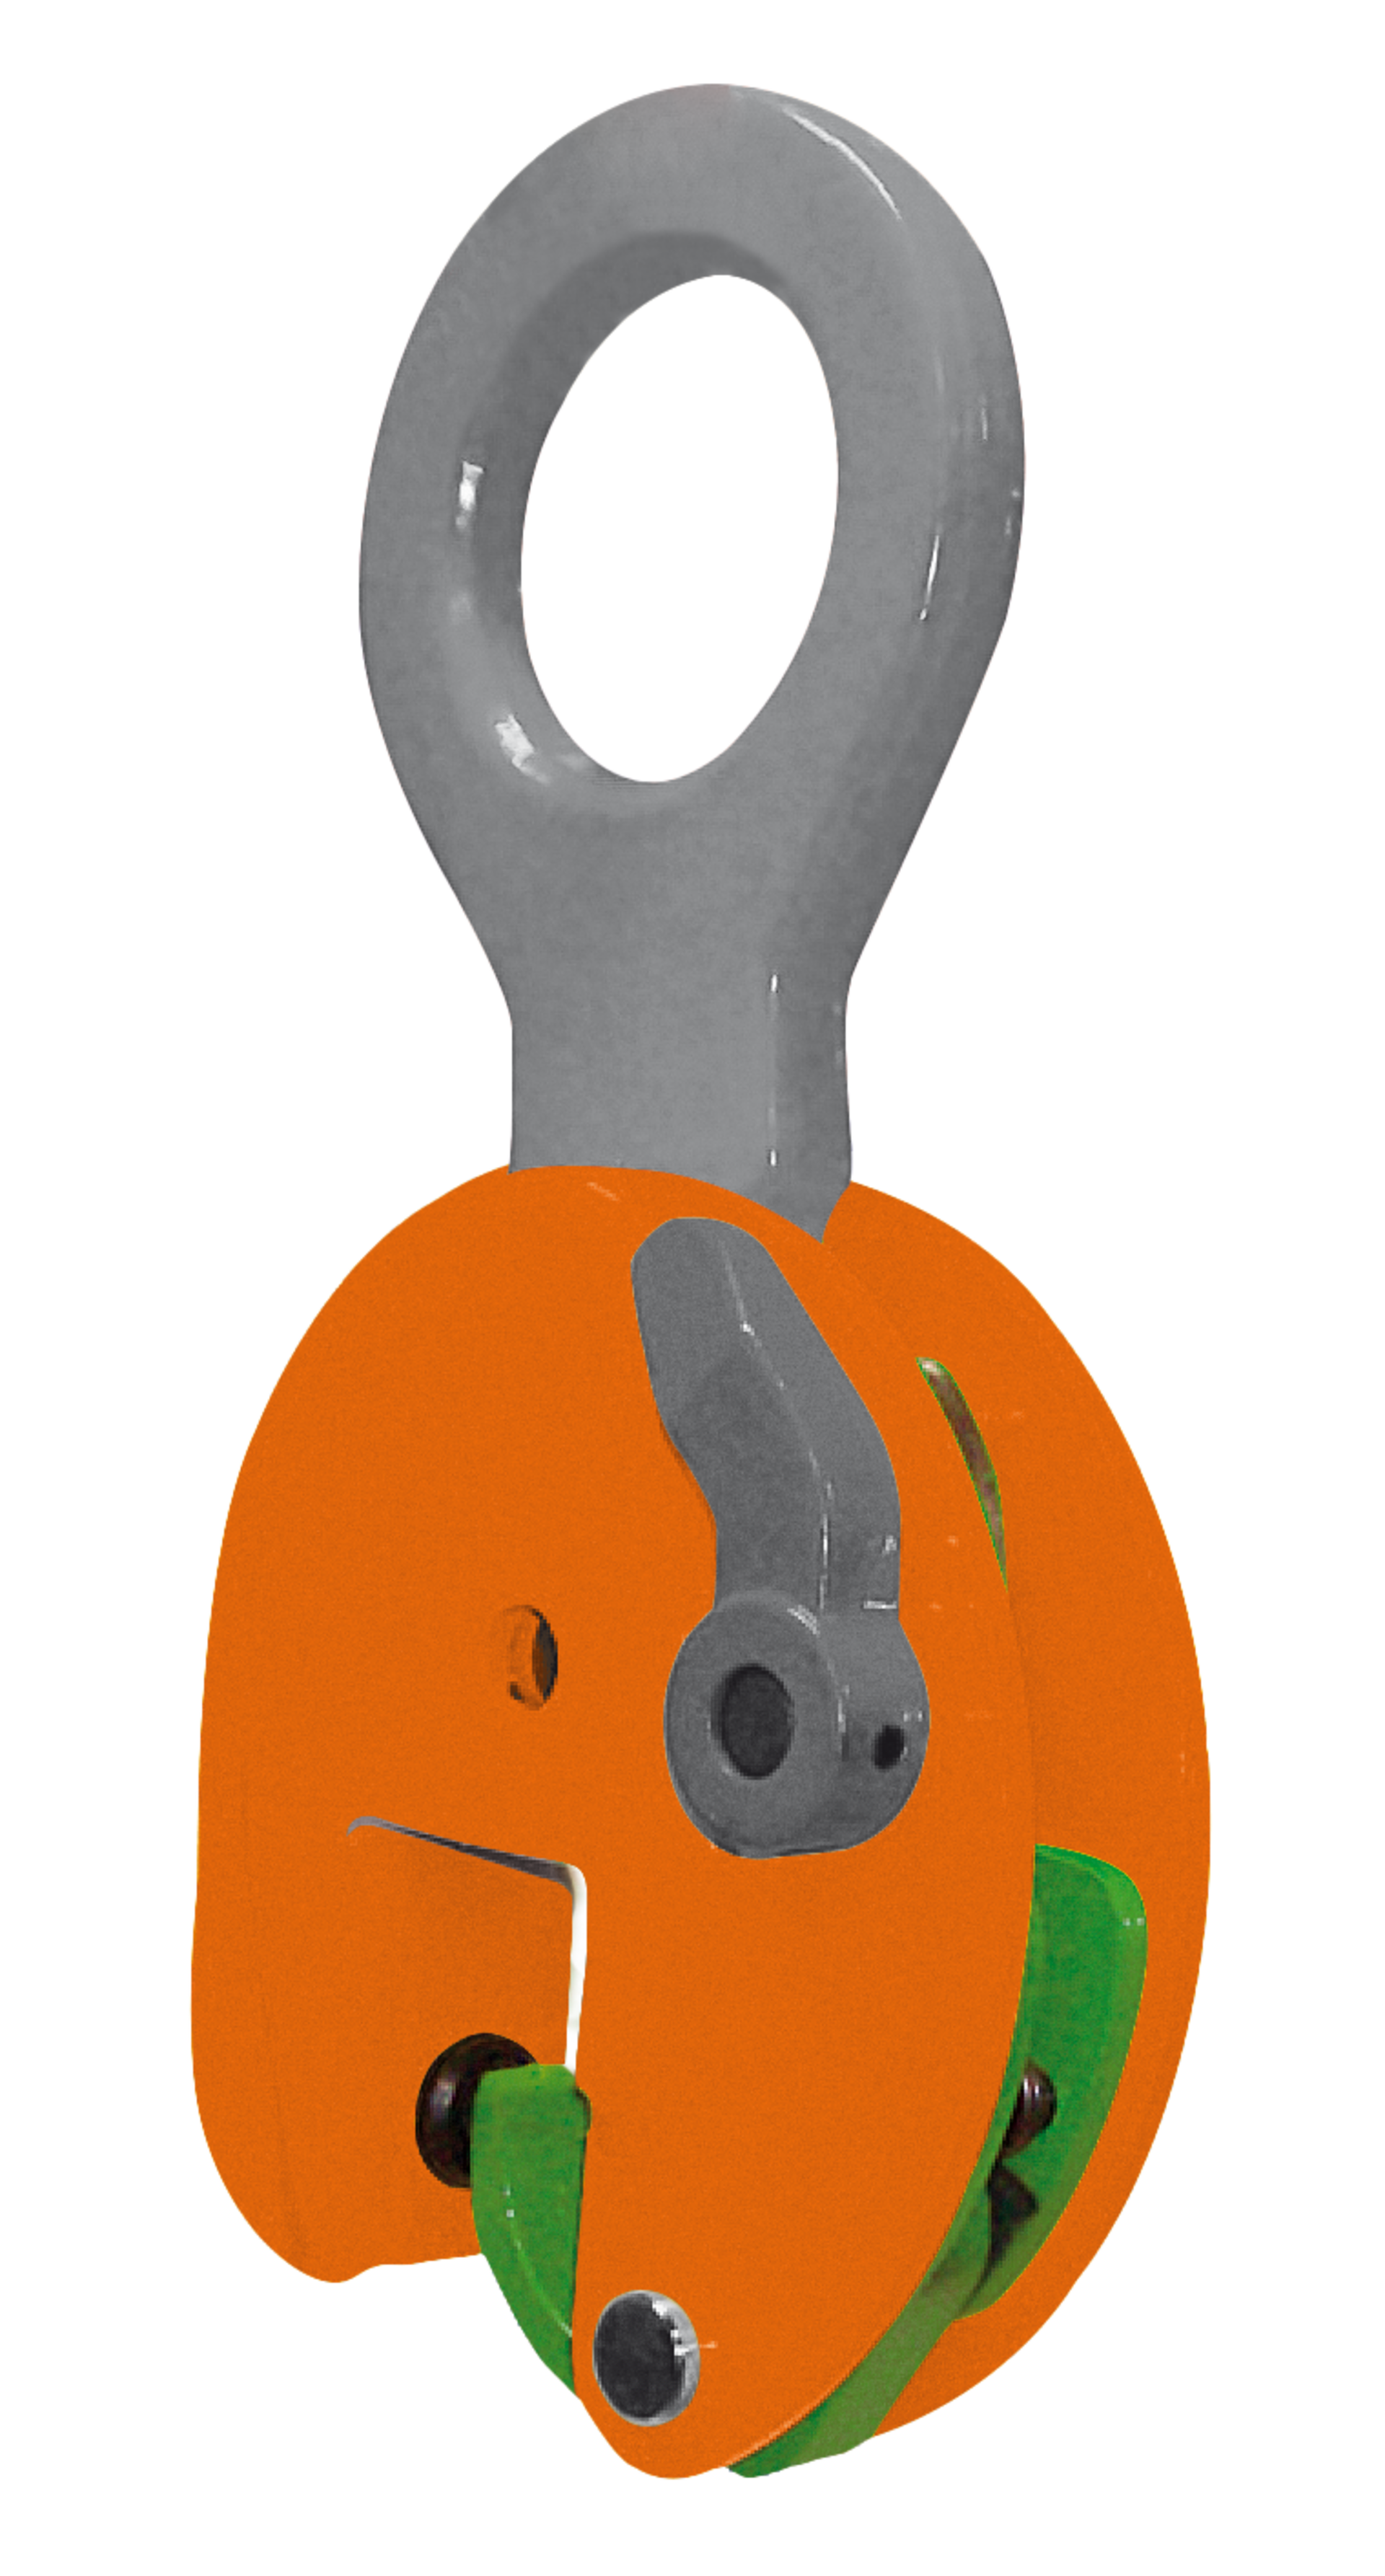
Producent: pewagDystrybucja i dobór: CECHO
PEWAG peCLAMP · BLACHY O TWARDOŚCI DO 55 HRC
Uchwyty serii H do podnoszenia twardych blach stalowych, m.in. Hardox 400 i 500. Dodatkowo utwardzone elementy chwytne są przeznaczone do powierzchni o twardości maks. 55 HRC. DOR 0,75–7,5 t.
Podaj gatunek i twardość stali, grubość oraz masę blachy i planowany kierunek podnoszenia.
Zapytaj CECHO o uchwyty H →Dobór techniczny: +48 692 943 742PODNOSZENIE TWARDYCH BLACH STALOWYCH
Seria H pewag obejmuje uchwyty z dodatkowo utwardzoną szczęką i elementem oporowym. Producent przewiduje je do podnoszenia i transportu blach stalowych o twardości do 55 HRC, w tym Hardox 400 i 500.
Wersje VCW-H / VCEW-H mają podstawową konstrukcję ucha, VMPW-H / VEMPW-H wydłużone połączenie przegubowe, a VUW-H / VEUW-H ucho uniwersalne. Rodzaj połączenia wpływa na sposób podwieszenia i dopuszczalny kierunek siły.
Litera E wskazuje wykonania o zwiększonym rozwarciu. Zakresy chwytu poszczególnych modeli wynoszą od 0–13 do 0–55 mm. Nie dobieraj uchwytu wyłącznie na podstawie jego DOR — sprawdź również twardość, grubość i sposób chwytania materiału.
Wymagane minimum obciążenia wynosi 10% DOR. Zębate elementy chwytne pozostawiają odcisk. Do powierzchni, które mają pozostać bez śladów, potrzebny jest inny rodzaj uchwytu.
DANE TECHNICZNE PEWAG
20 wykonań w trzech rodzinach konstrukcyjnych. Dopasuj oznaczenie modelu do jednego z poniższych rysunków.
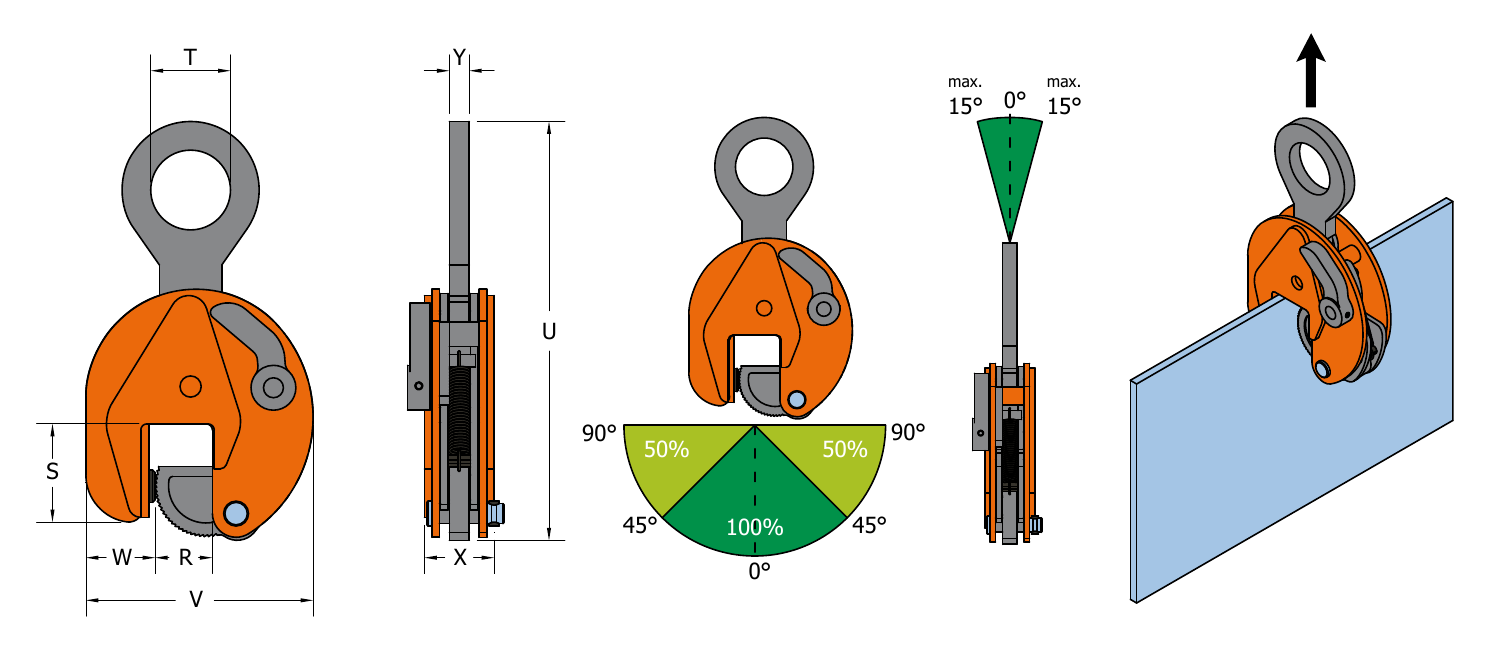 Powiększ rysunek ↗
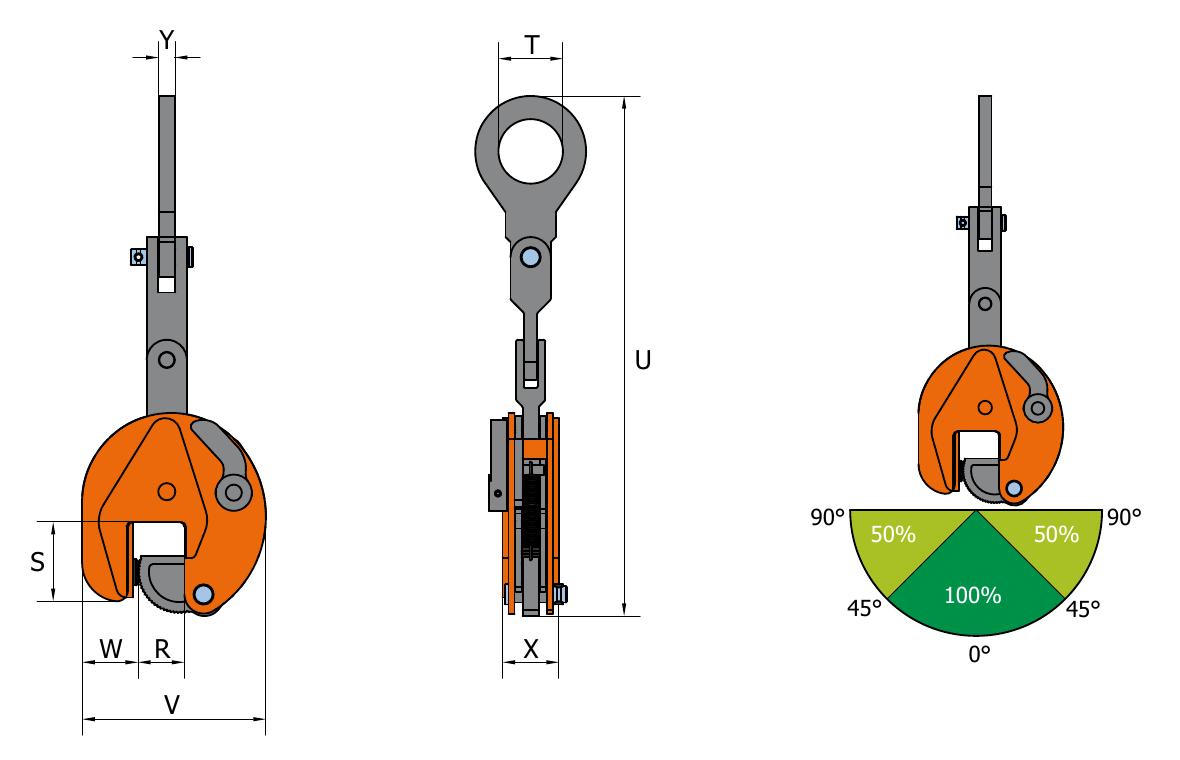 Powiększ rysunek ↗
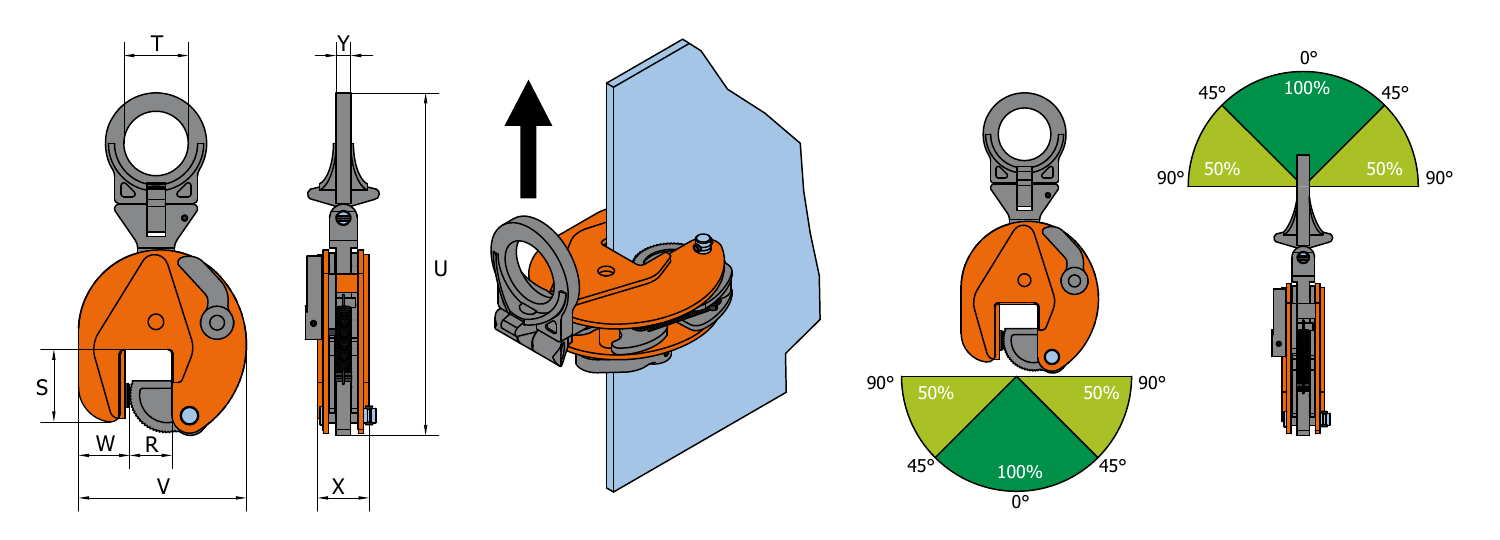 Powiększ rysunek ↗
| Typ | DOR [t] | Chwyt R [mm] | S [mm] | T [mm] | U [mm] | V [mm] | W [mm] | X [mm] | Y [mm] | Masa [kg/szt.] |
|---|---|---|---|---|---|---|---|---|---|---|
| VCW-H 0.75 t | 0,75 | 0-13 | 47 | 30 | 202 | 100 | 37 | 37 | 10 | 1,7 |
| VCEW-H 1 t | 1 | 0-25 | 56 | 45 | 263 | 141 | 37 | 47 | 15 | 3,5 |
| VCEW-H 2 t | 2 | 0-35 | 78 | 64 | 336 | 183 | 56 | 56 | 16 | 7 |
| VCEW-H 3 t | 3 | 0-35 | 78 | 64 | 336 | 183 | 56 | 56 | 16 | 7 |
| VCEW-H 4.5 t | 4,5 | 0-45 | 85 | 70 | 425 | 228 | 60 | 78 | 20 | 16 |
| VCEW-H 6 t | 6 | 0-50 | 114 | 75 | 490 | 259 | 82 | 78 | 20 | 23 |
| VCEW-H 7.5 t | 7,5 | 0-55 | 111 | 75 | 522 | 267 | 70 | 86 | 20 | 26 |
| VMPW-H 0.75 t | 0,75 | 0-13 | 47 | 30 | 307 | 100 | 37 | 37 | 10 | 2 |
| VEMPW-H 1 t | 1 | 0-25 | 56 | 45 | 403 | 141 | 37 | 47 | 15 | 4,5 |
| VEMPW-H 2 t | 2 | 0-35 | 78 | 64 | 516 | 183 | 56 | 56 | 16 | 8 |
| VEMPW-H 3 t | 3 | 0-35 | 78 | 64 | 516 | 183 | 56 | 56 | 16 | 8 |
| VEMPW-H 4.5 t | 4,5 | 0-45 | 85 | 70 | 650 | 228 | 60 | 78 | 20 | 19 |
| VEMPW-H 7.5 t | 7,5 | 0-55 | 111 | 75 | 792 | 267 | 70 | 86 | 20 | 30,5 |
| VUW-H 0.75 t | 0,75 | 0-13 | 47 | 30 | 203 | 100 | 37 | 37 | 10 | 1,8 |
| VEUW-H 1 t | 1 | 0-25 | 56 | 50 | 292 | 141 | 37 | 47 | 15 | 3,8 |
| VEUW-H 2 t | 2 | 0-35 | 78 | 70 | 372 | 183 | 56 | 56 | 16 | 8 |
| VEUW-H 3 t | 3 | 0-35 | 78 | 70 | 372 | 183 | 56 | 56 | 16 | 8 |
| VEUW-H 4.5 t | 4,5 | 0-45 | 85 | 70 | 431 | 228 | 60 | 78 | 20 | 16,5 |
| VEUW-H 6 t | 6 | 0-50 | 114 | 78 | 527 | 259 | 82 | 78 | 32 | 24 |
| VEUW-H 7.5 t | 7,5 | 0-55 | 111 | 78 | 560 | 267 | 70 | 86 | 32 | 28 |
DOR w t; wymiary w mm; masa w kg/szt. Minimum obciążenia 10% DOR. VEUW-H 6 t: katalog pewag s. 34 oraz konfigurator producenta. Pozostałe wiersze według aktualnej karty serii H. Źródło: karta producenta pewag serii H ↗.
DOBÓR Z DYSTRYBUTOREM
Uwzględnij dane materiału, zakres chwytu i konstrukcję ucha.
Podaj gatunek stali i twardość powierzchni w miejscu chwytu. Dla wykonania H producent podaje maks. 55 HRC oraz zastosowanie do Hardox 400 i 500. Powierzchnia musi umożliwiać prawidłowe zagłębienie zębów.
Sprawdź zakres R i obciążenie każdego uchwytu. Minimum to 10% DOR: od 0,075 t dla uchwytu 0,75 t do 0,75 t dla 7,5 t. Uwzględnij położenie środka ciężkości i rozdział sił między punktami.
Dobierz podstawowe, wydłużone przegubowe albo uniwersalne ucho do toru podnoszenia. Stosuj diagram właściwej konstrukcji. Zakres temperatury według doboru producenta wynosi −40 do +100°C; nie przekraczaj parametrów konkretnego wykonania.
DOKUMENTACJA PRODUCENTA
Katalog pewag przedstawia serię H na stronie 34 i odsyła do rysunków odpowiednich konstrukcji bazowych. Instrukcja podlinkowana przez producenta opisuje podnoszenie, kontrole i ograniczenia kierunku siły. Limit twardości 55 HRC należy stosować wyłącznie do wykonania H.
Instrukcja i dokumentacja producenta ↗Karta serii H i dokumentacja pewag ↗KONTROLA I CZĘŚCI
Sprawdzaj utwardzone elementy chwytne, korpus, ucho, połączenia przegubowe, sworznie, sprężynę i blokadę. Zużycie zębów lub uszkodzenie wymaga oceny serwisu. Do wersji H dobieraj właściwe oryginalne części; nie zastępuj ich elementami standardowymi.
Zobacz zakres serwisu CECHO →PYTANIA I ODPOWIEDZI
Wykonanie do twardych blach z dodatkowo utwardzonymi elementami chwytnymi. Producent podaje dopuszczalną twardość powierzchni maks. 55 HRC.
Tak, producent wymienia te stale. Trzeba jednocześnie sprawdzić twardość powierzchni, grubość, DOR oraz warunki podnoszenia.
Tak. Zębate elementy chwytne pozostawiają odciski w miejscu zamocowania.
VCW-H/VCEW-H mają podstawowe ucho, VMPW-H/VEMPW-H wydłużone połączenie przegubowe, a VUW-H/VEUW-H ucho uniwersalne. Kierunki siły należy sprawdzać na właściwym diagramie.
Podaj gatunek i twardość stali, grubość, masę oraz format blachy, liczbę uchwytów i schemat podwieszenia.
KONTAKT Z DYSTRYBUTOREM PEWAG
Prześlij dane twardej blachy i plan podnoszenia. Dobierzemy rodzinę uchwytu H, zakres chwytu i DOR.
Zdjęcia osprzętu i tabliczki zawiesia możesz przesłać e-mailem.